400-677-2108


 首页
 我们
 锂电池
 有机固废
 案例
 新闻
随着新能源汽车、储能系统和消费电子产品的发展,废旧锂电池的规范化处理越来越受到关注。锂电池回收处理设备的核心,并不是简单地把电池“打碎”,而是通过放电、撕碎、热解、分选和污染控制等环节,将复杂的废旧电芯逐步转化为黑粉、铜、铝等可进一步利用的物料。
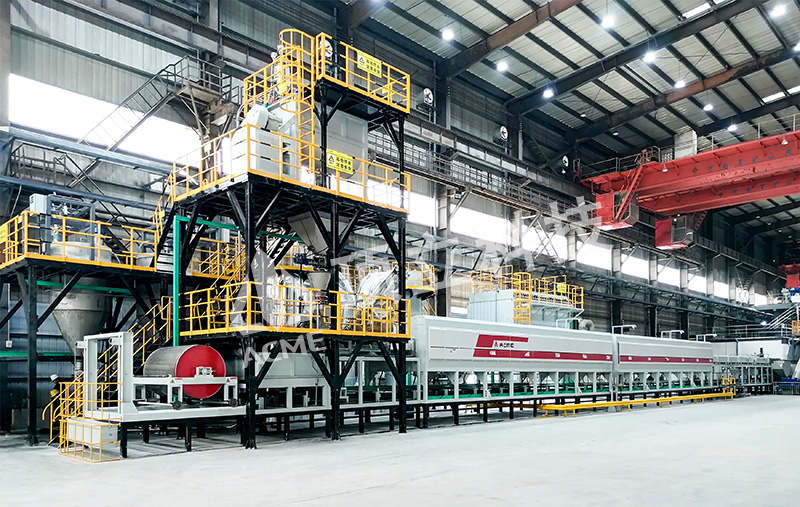
目前,针对磷酸铁锂、三元锂等废旧锂电池,机械预处理与热处理相结合,是常见的技术路线之一。
一、为什么废旧锂电池不能直接破碎?
废旧锂电池内部通常包含正负极材料、集流体、隔膜、电解液以及外壳等多种组成部分。
如果未经处理直接进行高速破碎,可能产生粉尘、挥发性物质等问题,同时不同物料之间也容易发生混杂。因此,一套完整的废旧锂电池回收处理设备通常需要将安全预处理、物料解离、分选和污染控制结合起来。
简单来看,其基本流程可以理解为:
废旧电芯 → 快速放电 → 可控撕碎 → 烘干/热解 → 分选分离 → 黑粉/铜/铝等物料
不同原料和后续利用目标,对具体工艺条件的要求也有所不同。
二、锂电池回收处理设备主要包含哪些环节?
1. 快速放电:首先解决安全问题
废旧锂电池即使已经退出使用,也不代表内部完全没有电能。
因此,在进入后续机械处理之前,需要根据原料状态进行相应的放电预处理。其目的主要是降低后续拆解、撕碎等工序中的安全风险。
对于锂电池回收产线来说,安全预处理通常是整个系统设计的重要基础。
2. 可控撕碎:让电池实现初步解离
经过预处理后的电芯进入撕碎环节。
撕碎并不是单纯追求“越碎越好”,而是需要综合考虑电芯结构、物料组成、后续分选方式以及粉尘控制等因素。
设备运行过程中,还需要关注刀具磨损、设备密封、温升、粉尘以及PLC控制等问题。
合理的撕碎工艺,有利于后续将活性物料与铜、铝等组分进一步分离。
3. 烘干/热解:处理电解液和有机组分
锂电池预处理过程中,可以根据原料特点和后续工艺需求选择不同的热处理方式。
目前可以考虑三种基本路线:
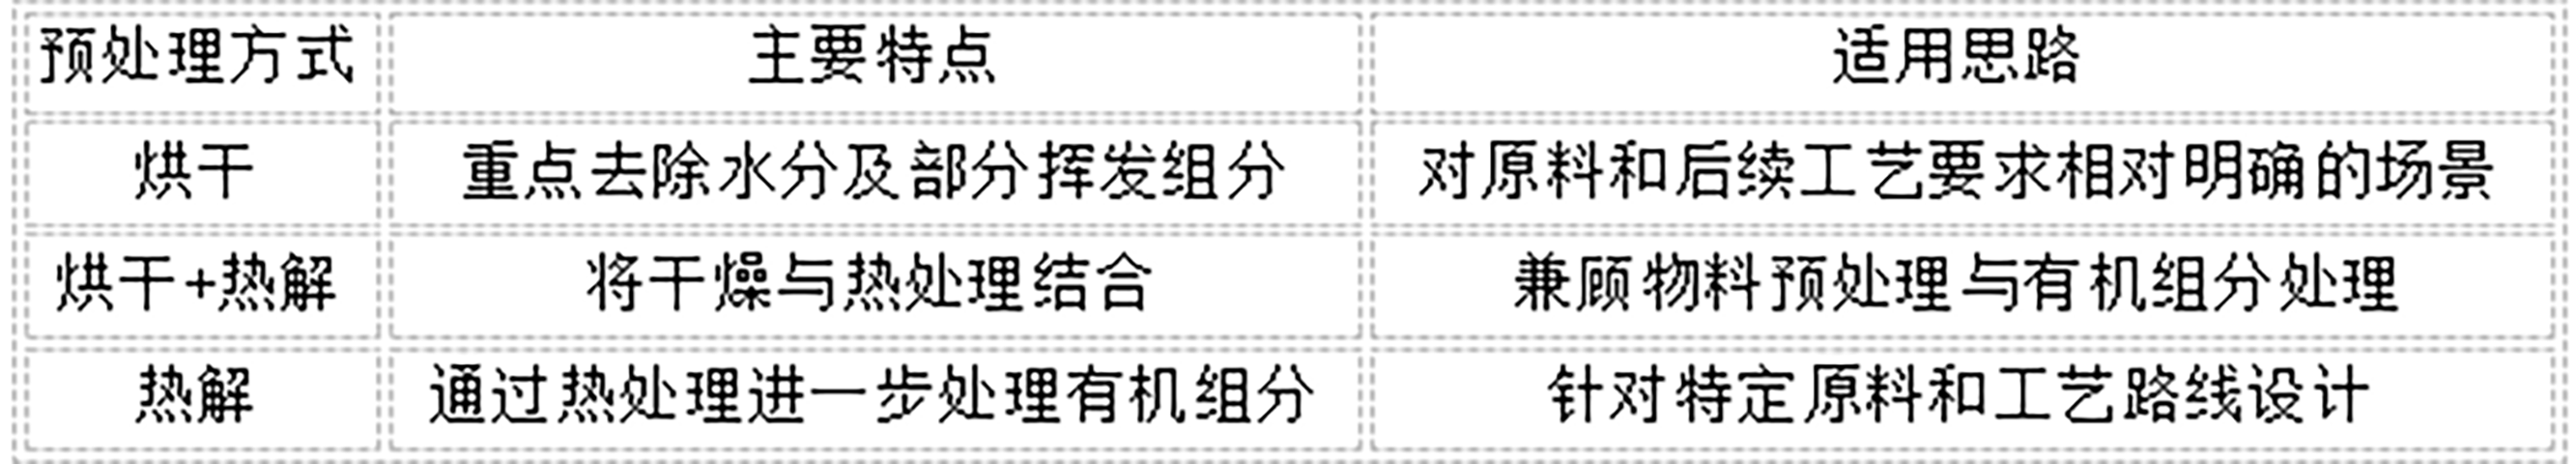
实际设备设计还需要同步考虑尾气收集、污染物控制以及后续环保处理。
三、热解之后之后,如何得到黑粉、铜和铝?
经过前端预处理后,电池中的不同组分会进入后续分选系统。
通过物料粒度、密度、形态等差异,可以进一步实现黑粉与铜、铝等物料的分离。
其中:
l 黑粉主要来自正负极活性材料,是后续资源化利用的重要物料;
l 铜主要来源于负极集流体;
l 铝主要来源于正极集流体及相关结构件。
因此,锂电池回收设备真正需要解决的问题,是如何在保证安全和环保的前提下,实现不同组分的有效解离和分离。
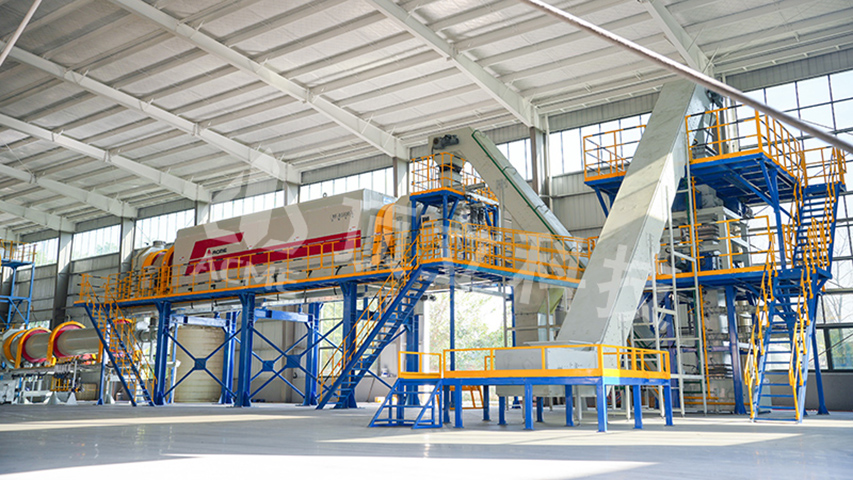
四、黑粉为什么还需要进一步处理?
完成机械预处理和分选,并不意味着整个资源化利用过程结束。
针对不同的后续资源化路线,预处理后的黑粉还可以进一步进入深度处理环节。
例如,在特定工艺体系下,可以配置基于多相反应剂适配的高温焙烧新系统,为后续湿法优先提锂工艺提供相应的预处理条件。
也就是说,可以将整个技术路线理解成:
废旧锂电池 → 安全预处理 → 黑粉/铜/铝分离 → 黑粉深度处理 → 后续资源化利用
这也是为什么选择锂电池回收设备时,不能只看单台破碎机或分选机,而应该从整个工艺链条进行判断。
五、选择锂电池回收设备时,应该重点看什么?
对于准备建设锂电池回收产线的企业而言,建议重点关注以下几个方面:
第一,看原料。
磷酸铁锂、三元锂以及不同形态的电芯,其组成和处理要求并不完全相同。
第二,看工艺路线。
是以烘干为主,还是采用烘干+热解或热解工艺,需要结合原料特性和后续处理方案确定。
第三,看分选效果。
黑粉、铜、铝能否实现有效分离,会直接影响后续物料利用。
第四,看污染控制。
锂电池处理过程中涉及粉尘、挥发性物质及热处理尾气,因此环保系统不能被当作附属设备,而应纳入整体产线设计。
第五,看整线匹配。
破碎、热解、分选、输送和环保设备之间需要形成完整的工艺衔接,单独比较某一台设备的参数意义有限。
六、锂电池回收的核心,是“安全+分离+资源化”
从技术角度看,锂电池回收并不是简单的废物破碎,而是一套涉及安全预处理、机械解离、热处理、物料分选和污染控制的系统工程。
一套合理的锂电池回收处理设备,需要根据原料类型、处理规模、目标产物以及后续资源化路线进行工艺匹配。
对于正在规划废旧锂电池处理项目的企业,建议先明确原料类型、目标产物和后续利用路线,再确定设备配置,而不是单纯按照设备价格进行选择。