400-677-2108


 首页
 我们
 锂电池
 有机固废
 案例
 新闻
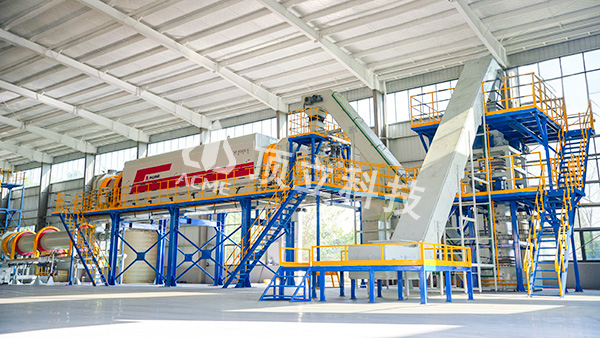
退役动力电池撕碎破碎后,会形成一套高度混杂的物料体系,包含正极黑粉、铜铝集流体,以及残留电解液、高分子隔膜、PVDF粘结剂等大量有机组分。这类有机质具备极强包裹性与粘附性,会牢牢粘连极片粉料与金属箔材,仅依靠传统机械筛分、风选、重力分选工艺,无法实现彻底解离提纯,极易出现黑粉流失、有机杂质残留、成品纯度不足等问题,是制约电池回收得率的核心痛点。而400℃—600℃无氧梯度热解工艺,是当前行业解决有机杂质脱除、实现黑粉低损高回收的核心关键技术,成熟工业化产线可稳定达成黑粉回收率98%的高标准指标。
热解工序之所以不可或缺,核心原因是机械物理分离存在天然短板。电池原生PVDF粘结剂可将微米级正极黑粉紧密附着在铜、铝箔表面,简单机械撕扯只能剥离表层粉料,大量超细黑粉会残留在金属集流体上随废料流失;同时残留电解液、隔膜碎屑会填充在物料孔隙中,形成有机包裹层,即便完成初步分选,黑粉杂质含量依然超标,会直接影响后端提锂、冶炼工序的产品纯度与生产稳定性。无氧热解的核心作用,就是通过可控高温效应,彻底分解全部有机杂质,弱化粘结体系的分子结合力,让粘连混杂的黑粉、铜箔、铝箔实现完全解离,在不损伤有价物料的前提下,完成高效除杂,为高回收率、高纯度回收筑牢基础。
400℃—600℃梯度控温与密闭无氧环境,是实现98%黑粉回收率的两大核心技术要点,区别于传统粗放高温焚烧工艺,整套温控曲线精准适配锂电物料热稳定特性。设备全程采用密闭低氧、氮气惰性保护氛围,从根源上杜绝物料氧化损耗。若在有氧环境下高温处理,不仅铜铝金属会氧化变质,正极锂基活性粉料还会出现高温烧结、相变失效,超细黑粉极易随烟气烧损流失,回收率大幅下降,同时会产生大量二噁英、氮氧化物等有毒废气。而无氧密闭环境可完整保留黑粉与金属的化学、物理结构,无氧化、无烧损,牢牢锁定有价物料基数,同时大幅降低尾气处理压力,满足环保合规生产要求。
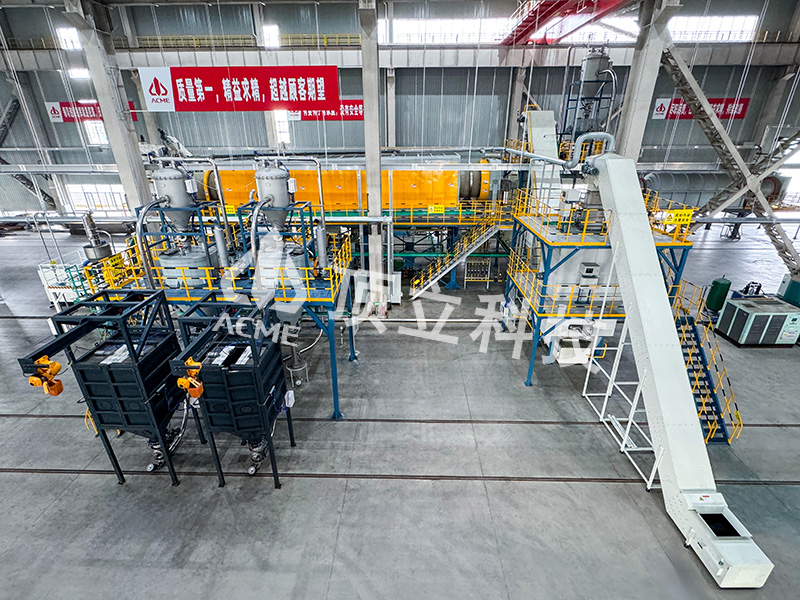
工艺摒弃恒温灼烧模式,采用400℃至600℃梯度升温逻辑,实现分层精准除杂。400℃低温预热阶段,主要完成残留电解液、游离水分与轻质有机助剂的汽化脱除,同时缓慢软化粘结剂,避免瞬间高温造成物料爆沸、黑粉飞溅流失,让物料初步松散解离。500℃中温裂解是核心除杂阶段,该温度区间精准匹配PVDF粘结剂、PP/PE隔膜的热分解特性,可彻底断裂高分子有机链,让失效的粘结体系彻底脱落,使粘附在铜铝箔上的黑粉完全剥离,实现粉料与集流体的彻底分离,这是杜绝黑粉残留、保障高回收率的关键环节。600℃深度精除杂阶段,可彻底裂解少量残留有机残渣与碳化杂质,进一步提升黑粉纯度,且该温度远低于锂电粉料相变温度与铜铝熔点,不会造成物料损伤。
98%的超高黑粉回收率,是整套协同工艺的工业化落地成果,并非单一设备作用。前置撕碎破碎工序可将电池物料加工为均匀粒径混合料,保证热解温度均匀穿透、内部有机质充分反应,杜绝大块物料除杂不彻底的问题;中段无氧梯度热解完成除杂与物料完全解离,让黑粉充分游离、无粘连、无包裹;后端搭配精准筛分、风选、重力分选组合工艺,对黑粉、铜箔、铝箔分级精细化收集,最大限度减少超细黑粉流失。经过72小时满负荷连续工业化标定,整套工艺可稳定实现98%黑粉回收率,且出料纯度优异,完全适配后端湿法提锂、火法冶炼的高标准进料要求。
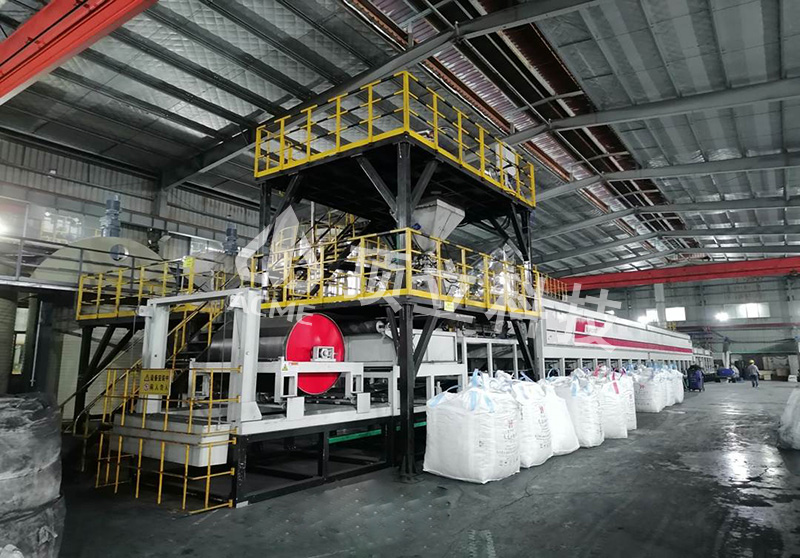
作为整条电池回收产线的核心枢纽工序,无氧热解承接前端破碎物料、赋能后端分选提纯,直接决定产线的经济性与合规性。相较于传统单一机械回收工艺,该技术彻底解决了有机杂质残留、粉料损耗量大、产品纯度低等行业痛点,不仅能稳定保障超高黑粉回收率,还可有效提升单线处理产能、降低后端提纯能耗与辅料成本。凭借精准的温控系统、密闭气氛控制与低损物料处理结构,无氧梯度热解已成为中高端退役电池回收产线的核心标配工艺,是实现高效、环保、规模化电池资源化回收的关键技术支撑。