 400-677-2108



 首页
 我们
 锂电池
 有机固废
 案例
 新闻
锂电回收设备处理的物料,普遍带有残余电量、组分复杂、易燃易爆属性突出,稍有不慎就可能引发起火甚至爆炸事故。正因如此,安全设计从来不是选型时的加分项,而是整套装备的底线要求。无论回收工艺如何迭代,下面的三道安全保险,一道都不能省。
保险一:控氧防爆,从源头掐断燃爆条件
破碎、热解是锂电回收的两大核心工序,也是风险最集中的环节。物料在被破碎、受热的过程中,很容易析出可燃组分,一旦环境中氧气充足,又遇到高温或冲击火源,就可能瞬间形成燃爆。因此,控制氧含量是防爆的第一道、也是根本性的关口。
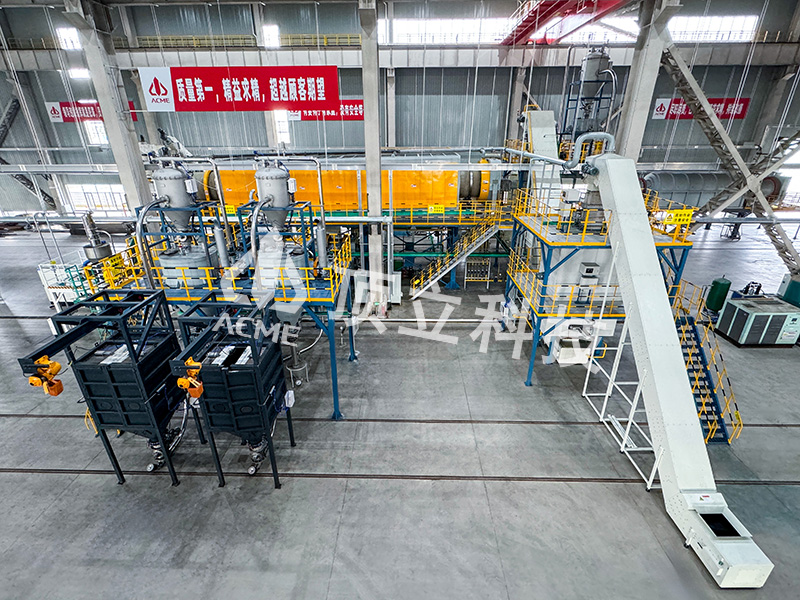
成熟设备会在破碎环节采用密闭腔体设计,营造稳定的低氧作业环境,从源头消除燃烧三要素中的助燃条件,让可燃物料 "想烧也烧不起来"。而热解环节对氧控的要求更高,必须在无氧或低氧氛围下完成,避免有机组分在高温富氧条件下发生爆燃。这一设计思路,是把风险控制的环节尽量前置,在危险尚未形成的阶段就将其化解。
保险二:多参数安全联锁,让设备 "自己会停下来"
安全防护不能依赖单一指标,更不能寄希望于操作人员时刻盯守。一套成熟的回收装备,应当同步采集温度、压力、氧含量等多项关键工况信号,并搭建起分级报警与安全联锁体系。
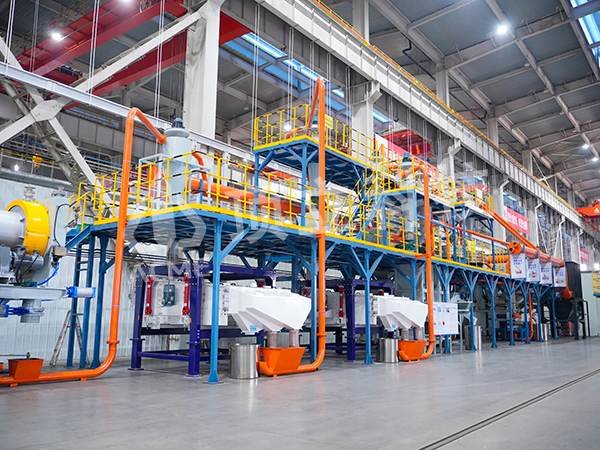
一旦任意一项参数超出安全阈值,系统不应只是提示,而要能自主响应:自动执行泄压、降负荷、停机等动作,在风险还处于萌芽状态时就把隐患处置掉。这种 "设备自己会停下来" 的机制,相比事故发生后的应急补救要可靠得多。它把安全从依赖 "人" 的经验,升级为依赖 "系统" 的逻辑,最大限度减少人为判断的延迟与失误。
保险三:防爆本体结构 + 环保配套,守住次生风险
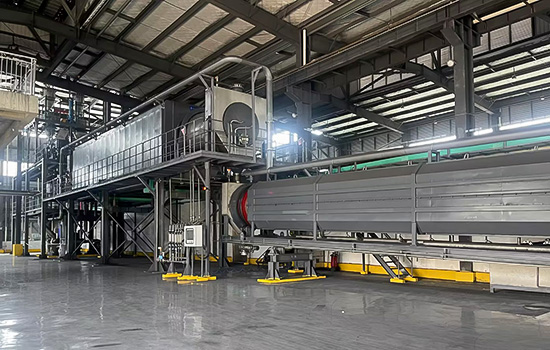
工艺层面的控氧固然重要,但设备本体同样要做足功夫。成熟的回收装备会进行专项防爆结构设计,包括防爆腔体、泄压通路、合理的分区与防火间距布局,能够在瞬时超压发生时缓冲冲击、定向泄压,避免压力积聚酿成大事故。
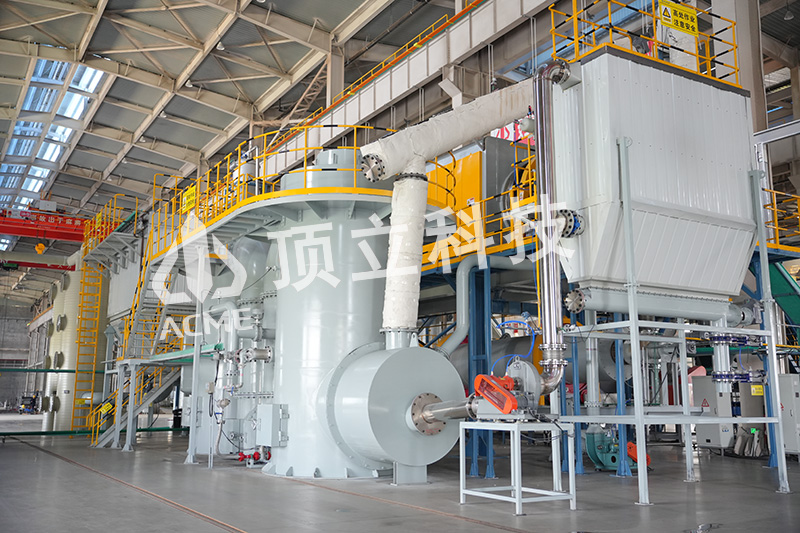
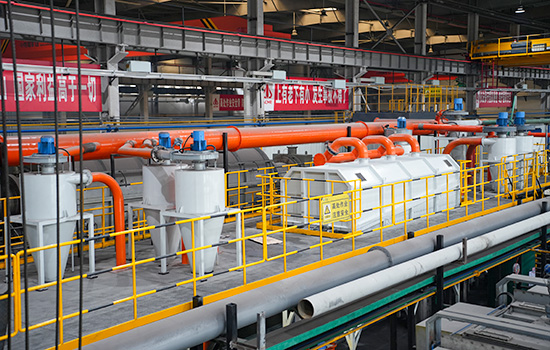
与此同时,粉尘收集与尾气处理也是不可忽视的一环。破碎过程会产生大量可燃粉尘,热解过程会排出一定量的烟气,如果处理不当,粉尘积聚可能带来二次燃爆,有害气体泄漏则会造成环保与安全风险。因此,配套完善的粉尘捕集与尾气治理系统,同样是安全设计的重要组成部分。这类配置平时不易察觉,却往往在险情发生的瞬间起到关键作用,属于 "看不见但关键时刻救命" 的投入。
采购时怎么核验
考察一台设备的安全能力,不能只看宣传册上有没有 "安全" 两个字,必须落到具体可验证的工程实现上:
氧控方案:密闭腔体如何实现氧含量控制?低氧环境靠什么维持?
监测与联锁:配置了哪些监测点位?报警阈值和联锁触发逻辑是什么?任一参数超限后系统会执行哪些动作?
防爆结构:采用何种防爆形式?泄压通路与防火间距如何设计?
环保配套:粉尘和尾气如何收集处理?是否形成闭环、不留死角?
一句话总结:控氧防爆、多参数联锁、防爆结构加环保配套,这三道保险省掉任何一道,省下的都是设备成本,赌上的却是生产安全。选型时宁可多花一点,也要把底线守住。
作者声明:作品含AI生成内容